

I . parametru optimizācija
Parādība: Pārmērīga jauda/lēns ātrums → materiāla pārmērīga kausēšana un uzkrāšanās; Nepietiekama jauda/ātrs ātrums → Nepilnīga griešana ar burrs .
Risinājumi: Pārbaudiet "strāvas ātruma atbilstības tabulu" dažādiem materiāla biezumiem (e . g ., 2000W jauda ar 1 . 2m/min ātrumu 8 mm oglekļa tēraudam).
Izmantojiet ierīces iebūvēto "automātisko parametru bibliotēku" (e . g ., iepriekš iestatītā režīmi oglekļa tērauda/nerūsējošā tērauda griešanai) .
Plānām plāksnēm (<3mm), try a "high-speed low-power" mode to reduce heat impact; for thick plates (>10 mm), izmantojiet "maza ātruma lieljaudas", lai pilnībā iespiestos .
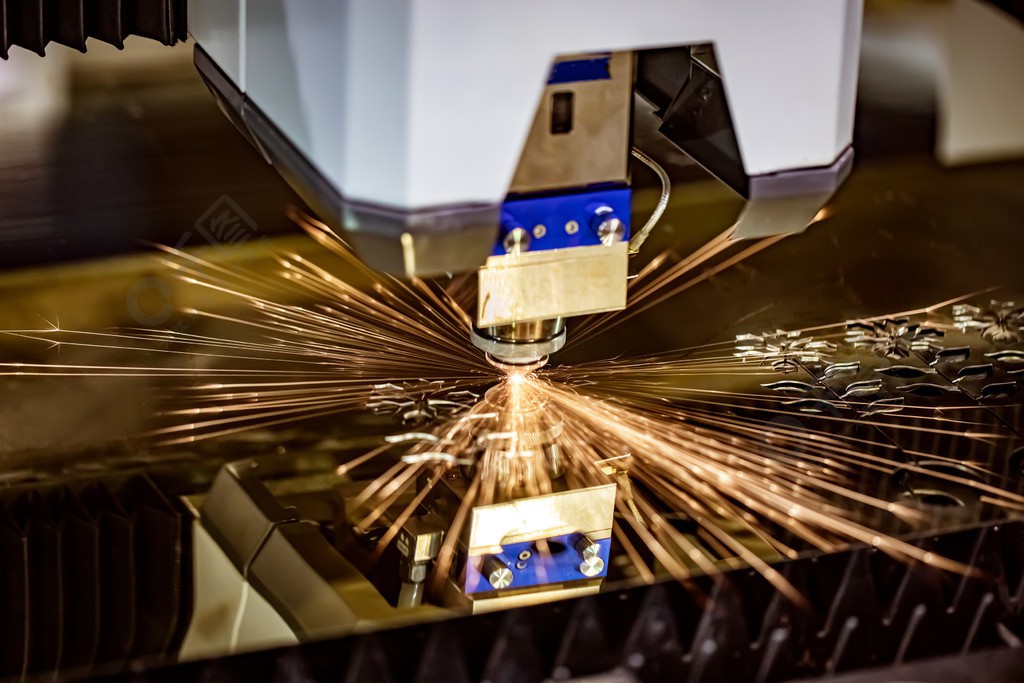
Parādība: Augsta uzmanība → vairāk izdedžu uz augšējās virsmas; Zems fokuss → Smagi urbumi uz apakšējās virsmas .
Risinājumi: Izmantojiet "fokusa testa papīru" (daudzslāņu papīra kaudze, lai izmērītu sadedzināšanas punktu), lai noteiktu optimālo fokusa augstumu (parasti 0.5-1 mm zem materiāla virsmas oglekļa tērauda griešanai) .Pārbaudiet, vai automātiskā fokusēšanas sistēma nedarbojas (e . g ., servo motora iestrēgšana, netīri sensori) un manuāli kalibrējiet fokusa pozīciju .
II . Gāzes palīglīdzekļi
Parādība: Zemas tīrības slāpekļa izmantošana (<99.99%) or air → severe metal oxidation and hard-to-remove slag adhesion.
Risinājumi: Nerūsējošā tērauda/alumīnija sakausējuma griešanai izmantojiet slāpekli ar tīrību, kas ir lielāka vai vienāda ar 99 . 999%; Oglekļa tēraudam var izmantot skābekli (ņemiet vērā oksidācijas slāņa biezumu).
Pārbaudiet gāzes cauruļvadus, lai nebūtu noplūžu un filtru aizsprostojumu; regulāri nomainiet gāzes filtrus .
Parādība: Zems spiediens → Nepietiekams izdedžu pūšošais spēks; Augsta spiediena → izkaisīts izkausēts metāls un izšļakstīšanās .
Risinājumi: Ieteicamais spiediens: 8-12 josla plāniem materiāliem (<5mm), 15-20 bar for thick materials (>10 mm) (specifiku skatiet ierīces rokasgrāmatā) .
Pielāgojiet sprauslas-materiāla attālumu (parasti 1-2 mm), lai nodrošinātu vertikālu gaisa plūsmu pret griešanas virsmu .
III . aprīkojuma komponentu apkope
Parādība: Paplašināta sprauslas atvere vai izdedžu saķere uz iekšējās sienas → atšķirīga gaisa plūsma un virziena zudums .
Risinājumi: Katru dienu pārbaudiet sprauslas, vai tās nav nodilušas, un pēc ļoti atstarojošu materiālu izgriešanas tos ātri notīriet (e . g ., vara, alumīnija) .}
Nomainiet sprauslas ar to pašu modeli (ņemiet vērā diafragmas atveres atšķirību starp "griešanas sprauslām" un "metināšanas sprauslām") .
Parādība: Putekļi, eļļa vai ablācijas plankumi uz objektīva virsmas → atšķirīgu staru un samazinātu enerģijas blīvumu .
Risinājumi: Noslaukiet objektīvus ar bezūdens etanolu un audumu, kas nesatur līniju vienā virzienā (izvairieties no sausas noslaukšanas vai turp un atpakaļ kustības) .
Nomainiet aizsargājošās lēcas ik pēc 8 darba stundām (saīsiniet ciklu vidē ar augstu putnu) un profesionāli kalibrējiet fokusa objektīvus katru ceturksni .
Parādība: Mehāniskā kustība 卡顿 (Jamming) → Offseta griešanas ceļi un neapstrādātas malas .
Risinājumi: Katru nedēļu uzklājiet litija bāzes smērvielu uz sliedēm un pārbaudiet skrūvju riekstu klīrensu (kļūdai vajadzētu būt<0.03mm).
Tīrā metāla atliekas no sliedēm, lai novērstu precizitātes komponentu nodilumu .
IV . Materiāla priekšapstrāde un īpašības
Parādība: Eļļa, oksīda skala vai pārklājumi uz materiāla virsmas → Papildu izdedži griešanas laikā .
Risinājumi: Pirms sagriešanas noslaukiet virsmu ar spirtu/tīrītāju, vai arī izmantojiet lāzera tīrīšanas funkciju, lai apstrādātu .
Lai iegūtu karsti velmētas tērauda plāksnes, apsveriet šāvienu spridzināšanu, lai vispirms noņemtu oksīda slāni .
Parādība: Nekonsekventi griešanas rezultāti tajā pašā plāksnē (e . g ., ablācija plānās vietās, izdedži biezos apgabalos) .
Risinājumi: Nepieciešama materiāla biezuma tolerance, kas ir mazāka vai vienāda ar ± 0 . 1 mm (precizitātes apstrādei) 1 mm (mazāka vai vienāda ar ± 0,05 mm).
Materiāliem ar augstu stresu (e . g ., rūdīts tērauds), veiciet atkvēlināšanu, lai mazinātu iekšējo stresu, pirms griežot .
V . uzlabotas atkļūdošanas metodes
For high-melting-point materials (e.g., titanium alloy), switch from continuous to pulse mode (50-200Hz frequency) to reduce heat accumulation and slag adhesion via intermittent heating.
Izvairieties no tiešas griešanas no plāksnes malas (nosliece uz sākuma punkta izdedžiem); Izmantojiet "svina griešanu" (Sākt 5-10 mm attālumā no malas un izveidojiet savienojumu ar kontūru) .
Lai iegūtu sarežģītas formas, prioritizējiet "spirāles griešanu" vai "slāņainu griešanu", lai samazinātu siltuma uzkrāšanos pie stūriem .
Profilaktiskie pasākumi
Uzturēt apkopes žurnālu: Ierakstu nomaiņas cikli sprauslām un objektīviem, kā arī gāzes tīrības testa rezultāti izsekojamībai .
Gada optiskā ceļa kalibrēšana: Lieciet ražotāja inženieriem katru gadu kalibrēt visu optisko ceļu (ieskaitot spoguļa leņķus un fokusēšanas precizitāti), lai nodrošinātu staru kvalitāti .
Operatora apmācība: Nodrošiniet specializētu apmācību par parametru atšķirībām dažādiem materiāliem, lai izvairītos no patvaļīgiem pielāgojumiem, pamatojoties uz pieredzi .